


-
 26 Oct 2026 Czytaj więcej +
Ciężka ciężarówka wjeżdża na podjazd z pełną przyczepą. Kierowca otwiera przepustnicę, prędkość obrotowa silnika ustala się na 1800 obr./min, a każdy cylinder uruchamia się 9...
-
19 Oct 2026 Czytaj więcej +
Cylinder, który stracił kompresję, ale nadal wygląda na czysty na stole, zwykle opowiada tę samą historię: gniazdo zaworu przestało uszczelniać na długo przed tym, z...
-
12 Oct 2026 Czytaj więcej +
Do warsztatu po przejechaniu 600 000 km trafia 12-litrowy komercyjny diesel z przepalonym zaworem wydechowym na czwartym cylindrze. Czoło zaworu jest wypukłe, wkładka gniazda...
-
05 Oct 2026 Czytaj więcej +
Półtonowy pick-up z 800 funtami płytek na platformie ostro hamuje na mokrym asfalcie. Przednie opony wbijają się i trzymają. Tylne opony, które chwilę wcześniej przenosiły wy...

Podstawy gniazd zaworowych: materiały, obróbka i zastosowania układów hamulcowych
2026-10-19
Cylinder, który stracił kompresję, ale nadal wygląda na czysty na stole, zwykle opowiada tę samą historię: gniazdo zaworu przestało uszczelniać na długo przed tym, zanim przylga zaworu wykazała widoczne uszkodzenia. Ten wąski pierścień utrzymuje ciśnienie spalania, odprowadza większość ciepła zaworu i utrzymuje zawór koncentrycznie w stosunku do prowadnicy.
Wersja krótka: gniazdo zaworu jest powierzchnią uszczelniającą, która ma tylko cztery cyfry — twardość w temperaturze roboczej, kąt gniazda, szerokość styku i bicie do prowadnicy. Wszystko inne, od profilu frezu po metodę wciskania, ma na celu ochronę tych czterech liczb. Tę samą logikę można zastosować w przypadku znacznie mniejszych gniazd wewnątrz pneumatycznych zaworów hamulcowych, gdzie wyciek rzędu kilku mikrometrów odczytuje się na stanowisku testowym jako spadek ciśnienia.
Co właściwie robi gniazdo zaworu
Fotel pełni jednocześnie trzy funkcje i przyciągają się one do siebie. Uszczelnienie wymaga wąskiego, precyzyjnego pasma styku; chłodzenie chce szerokiego; wyrównanie wymaga, aby pasmo było koncentryczne z otworem prowadzącym.
- Opieczętowanie. Pasmo styku stanowi jedyną barierę pomiędzy ciśnieniem spalania a otworem; jego szerokość, położenie i wykończenie powierzchni decydują o tym, jak długo wytrzyma.
- Przenikanie ciepła. Zawór jest zamknięty przez większą część cyklu, więc jego ciepło ucieka przez gniazdo do odlewu głowicy. Zbyt wąskie pasmo dławi tę ścieżkę.
- Wyrównanie. Siedzisko jest docięte względem prowadnicy. Jeśli oba nie są koncentryczne, zawór jest popychany na boki przy każdym zamknięciu.
- Odnawialność. Gniazda można ponownie przyciąć lub wymienić, dzięki czemu można zaoszczędzić głowicę, podczas gdy materiał pozostaje nad portem.
| Atrybut | Gniazdo zaworu silnika | Gniazdo zaworu hamulca pneumatycznego |
|---|---|---|
| Temperatura robocza | Pozycje wydechu przy siedzeniu rozciągają się na kilkaset stopni | Temperatura powietrza otoczenia z krótkimi wartościami szczytowymi |
| Ruch | Napędzany krzywką, tysiące cykli na minutę | Sterownik uruchomiony, przerywany |
| Uszczelniający partner | Hartowana przylga zaworu | Grzybek, tłok lub tłok, często z uszczelką elastomerową |
| Wspólne materiały | Żeliwo stopowe, spiek żelazowo-miedziany, wkładki hartowane | Mosiądz, aluminium, stal hartowana, wkładki elastomerowe |
| Typowa porażka | Recesja, pękanie, spalone siedzisko | Wyszczerbienia, wżery korozyjne, hartowane uszczelki |
| Kontrola terenowa | Niebieski wzór styku, test próżniowy | Test szczelności przy ciśnieniu znamionowym i ustalonym czasie utrzymywania |
Materiały siedzeń: Twardość w temperaturze to rzeczywista specyfikacja
Fotel nigdy nie działa w temperaturze pokojowej, więc twardość w temperaturze pokojowej jest raczej filtrem niż odpowiedzią. O trwałości użytkowej decyduje twardość na gorąco — ile twardości utrzymuje się w temperaturze powyżej 600°C — oraz odporność na utlenianie i mikrospawanie w miejscach, gdzie gorące powierzchnie stykają się pod obciążeniem.
- Żeliwo szare i stopowe. Oryginalny materiał w wielu głowach; niezawodny w przypadku paliwa ołowiowego, podatny na recesję w przypadku benzyny bezołowiowej.
- Spiekane żelazo-miedź. Stała gęstość i twardość, dobrze nadaje się do masowej produkcji gniazd wydechowych.
- Wkładki ze stali stopowej hartowanej. Stosowany w silnikach Diesla, LPG i CNG, gdzie znane jest ryzyko cofnięcia się gniazda.
- Twarda okładzina kobaltowo-chromowa. Stosowany do ekstremalnych zastosowań; trudniejsze w obróbce i odpowiednio wycenione.
- Brąz i stopy miedzi. Doskonałe przenoszenie ciepła w pozycjach wlotowych i wyścigowych, nieodpowiednie dla gorących gniazd wydechowych.
- Mosiądz i stal hartowana w zaworach hamulcowych. Wybrany ze względu na odporność na korozję i wielokrotne uderzenia grzybka, a nie ze względu na temperaturę spalin.
Opublikowane dane dotyczące twardości gniazd wykonanych z żelaza często mieszczą się w przedziale od 30 do 50 HRC. Dwa siedzenia z tą samą figurą mogą nadal zachowywać się inaczej, jeśli tylko jedno utrzyma swoją twardość na gorąco, więc klasa i mikrostruktura mają znaczenie równie ważne jak liczba na certyfikacie.
Kąt, szerokość styku i koncentryczność
Po zamocowaniu materiału geometria decyduje o tym, czy gniazdo jest uszczelnione i jak długo to trwa.
Kąt siedziska
Dla większości pozycji dolotowych i wydechowych ustawienie domyślne to 45 stopni, ponieważ centruje się samoczynnie i jest odporne na węgiel. Niektóre gniazda wlotowe wykorzystują 30 stopni, gdzie przepływ ma większe znaczenie niż trwałość. Praca pod wieloma kątami — znany profil 30/45/60 z trzema kątami lub wersje z pięcioma kątami w konstrukcjach wydajnych — kształtuje ścieżkę przepływu za pomocą nacięć u góry i gardzieli, podczas gdy cięcie pod kątem 45 stopni kontroluje samą taśmę uszczelniającą.
Szerokość styku
Lekkie silniki pasażerskie zwykle pracują w zakresie od około 1,0 do 1,8 mm. Komercyjne siedzenia wydechowe z silnikiem wysokoprężnym są szersze, ponieważ przenoszenie ciepła przewyższa minimalne obciążenie sprężyny. Zbyt wąskie i siedzisko szybko się cofa; zbyt szeroka, a uszczelnienie zależy od większego nacisku sprężyny i od węgla, który nie mostkuje opaski.
Koncentryczność i wykończenie
Bicie gotowego gniazda do prowadnicy powinno wynosić około 0,025 mm lub więcej. Zużycie prowadnicy jest często większym błędem, więc pomiar prowadnicy w pierwszej kolejności oszczędza czas. Zakończ cięcie lub szlifowanie równomierną taśmą we właściwym położeniu na przylgni zaworu, usuwając jak najmniej materiału — każde dodatkowe przejście podnosi gniazdo i wgryza się w brzeg końcówki zaworu.
45° Domyślny kąt siedziska dla większości pozycji dolotowych i wydechowych
1,0-1,8 mm Typowa opaska stykowa w silnikach lekkich
0,025 mm Praktyczny sufit do prowadzenia siedziska do prowadnicy
3-kąt Profil 30/45/60 służący do kształtowania przepływu i zaciśnięcia opaski
Kolejność instalacji i awarie, którym zapobiega
Wymiana siedzenia to sekwencja drobnych decyzji, z których każda ma powiązany tryb awarii.
- Potwierdź, że naprawa jest uzasadniona: jeśli nie można osiągnąć wysokości montażowej bez zeszlifowania nadmiernej ilości materiału z końcówki trzpienia, wymiana jest lepsza od zaworu bez możliwości regulacji.
- Przytnij pogłębienie walcowe zgodnie z wartością wcisku producenta gniazda, zwykle od 0,05 do 0,13 mm w przypadku łbów żeliwnych. Zbyt luźne opada wkładka; zbyt mocno pęka w głowie.
- Kontroluj temperaturę zamiast siły: schłodź wkładkę lub podgrzej odlew i pozwól, aby gniazdo opadło ręcznie.
- Wciśnij do pełnej głębokości i upewnij się, że występ wkładki jest osadzony.
- Wytnij lub zeszlifuj do ostatecznego kąta, szerokości i położenia, usuwając jak najmniej materiału.
- Przed ponownym uruchomieniem głowicy sprawdź bicie, wzór styku ze środkiem zanieczyszczającym oraz próbę próżniową lub ciśnieniową.
Kolejne porażki są przewidywalne. Recesja objawia się zanikiem rzęs i utratą kompresji i jest to problem związany z twardością na gorąco, a nie obróbką. Pęknięcia powstają w wyniku przeciążenia termicznego. Luźna wkładka wskazuje na niewystarczającą interferencję lub mocno przegrzaną głowicę. Bicie wyjaśnia zawór, który uszczelnia się na stole i nieszczelny podczas pracy.
Co umieścić w specyfikacji zakupu gniazda zaworu
Kupujący mają tendencję do zawyżania wymiarów i niedostatecznego określania właściwości, które generują zwroty. Wykonalna specyfikacja obejmuje sześć linii.
| Specyfikacja | Dlaczego to ma znaczenie | Kontrola akceptacji |
|---|---|---|
| Gatunek materiału i twardość na gorąco | Ustawia odporność na recesję w temperaturze | Certyfikat plus test twardości na partię |
| Tolerancja kąta i szerokości styku | Definiuje taśmę uszczelniającą i ścieżkę ciepła | Zaniebieszczony wzór kontaktu na próbce partii |
| Bicie do prowadnicy lub otworu | Zapobiega obciążeniom bocznym i zużyciu prowadnic | Kontrola czujnika zegarowego gotowych części |
| Wysokość zainstalowania i głębokość ramion | Utrzymuje końcówkę zaworu w zakresie regulacji | Pomiar głębokości mikrometrem i marginesu końcówki |
| Wykończenie powierzchni czołowej uszczelniającej | Kontroluje początkowe uszczelnienie i gromadzenie się węgla | Porównanie z próbką referencyjną |
| Możliwość śledzenia partii i ciepła | Sprawia, że awaria pola jest identyfikowalna z partią | Numer partii podany na opakowaniu i rysunku |
Na osobną uwagę zasługuje spójność pomiędzy partiami. Dostawca, który kontroluje własne formy i obróbkę, może utrzymać kąt i bicie bez konieczności polegania na zewnętrznym warsztacie; gdy te procesy są zlecane na zewnątrz, pierwszym widocznym objawem jest zwykle partia, która uszczelnia inaczej niż poprzednio.
Gniazda zaworów w pneumatycznych układach hamulcowych
W pneumatycznym zaworze hamulcowym gniazdo jest mniejsze i chłodniejsze, ale tolerancje nie są bardziej przyjazne. Zawory przekaźnikowe, zawory wspomagające, zawory główne i zawory spustowe zależą od tego, czy powierzchnia gniazda zamyka się na grzybku, tłoku lub tłoku. Kilkumikrometrowe nacięcie na tej powierzchni powoduje ciągły wyciek powietrza, a pojazd zauważa to na długo przed kierowcą.
Gniazda zaworów hamulcowych są zwykle przycinane w jednym ustawieniu, tak aby powierzchnia uszczelniająca pozostawała koncentryczna z otworem, a test odbiorczy polega na badaniu szczelności przy ciśnieniu znamionowym z ustalonym czasem przetrzymywania, a nie na kontroli wizualnej. Obowiązuje ta sama logika gniazda: materiał wybrany pod kątem odporności na wilgoć i korozję, kontrolowana szerokość styku i geometria, która pozostaje stabilna nawet po tysiącach uruchomień. Aby bliżej przyjrzeć się rozmieszczeniu tych siedzeń w szerszej jednostce, zobacz ten przegląd konstrukcja pneumatycznego zaworu hamulcowego .
 Zawór wspomagający Zawór wspomagający to wysokowydajny komponent zaprojektowany w celu zwiększenia wydajności i szybkości reakcji układów pneumatycznych i hydraulicznych. Optymalizując regu... Zobacz produkt →
Zawory wspomagające są użytecznym przykładem, ponieważ ich gniazdo musi wytrzymywać różnicę ciśnień, a nie po prostu zamykać kanał, co umożliwia pomiar płaskości i stanu krawędzi podczas pracy.
Zespoły cylindrów zaworów: miejsce styku gniazd z tłokami
Zawór hamulcowy rzadko zawodzi sam w gnieździe. W zespole cylindra zaworu gniazdo współpracuje z ruchomym tłokiem, tłokiem lub membraną, więc uszczelnienie jest właściwością pary. Zespoły zaworów spustowych, automatyczne zawory spustowe, zawory zwrotne, zespoły zaworów bezpieczeństwa i cylindry odcinające olej zawierają powierzchnię gniazda, która musi pozostać płaska i koncentryczna przez tysiące cykli ciśnienia.
To połączenie zmienia to, co należy sprawdzić. Na siedzeniu sprawdź taśmę stykową i ewentualne uszkodzenia krawędzi; na współpracującym elemencie sprawdzić stopień docisku, spęcznienie i osadzony piasek. Idealnie dobrane siedzisko może nadal przeciekać, jeśli przeciwna strona przyjęła zestaw, dlatego te jednostki są testowane pod kątem szczelności jako zespoły. Więcej szczegółów na temat budowy i testowania jednostek znajduje się w tym artykule na temat zespoły cylindrów zaworów .
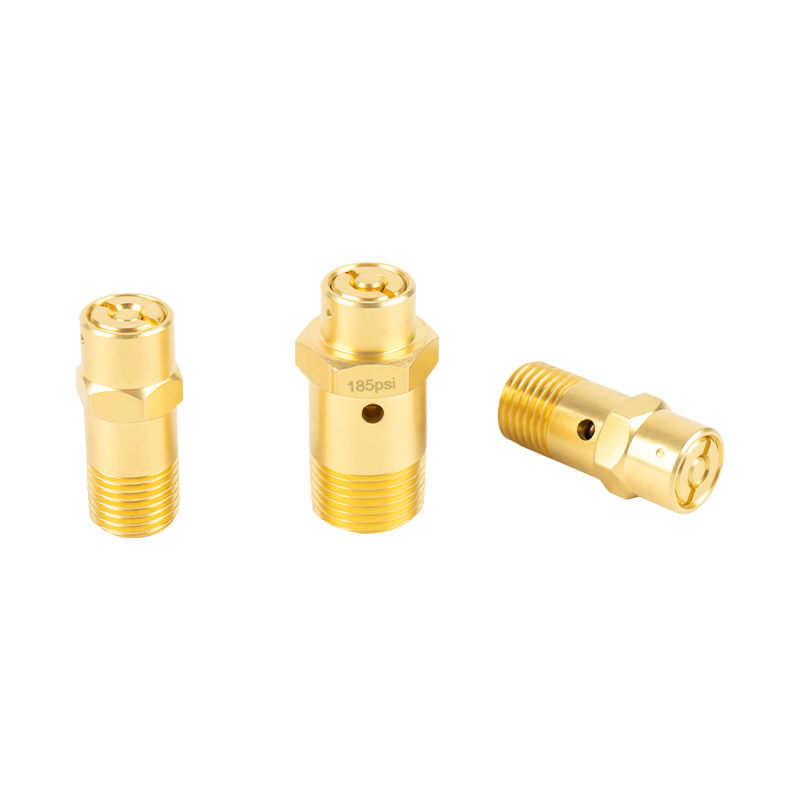 Zespół zaworu bezpieczeństwa Zespół zaworu bezpieczeństwa to kluczowy element zaprojektowany w celu ochrony układów samochodowych przed nadciśnieniem, zapewniając bezpieczne i kontrolowane uwalnianie ciśnienia. To zgromadzenie... Zobacz produkt →
Części obrabiane i elementy gumowe wokół siedzenia
Fotele również nie działają samodzielnie w zestawieniu komponentów. Tuleje prowadzące i gniazda sprężyn ustalają położenie ruchomych części, tłoki i tłoki przenoszą obciążenie, tłoki suszarki są osadzone wewnątrz jednostek uzdatniania powietrza z niewielkim luzem, a zaślepki i części aluminiowe zamykają obwód. Każde z nich wymaga obróbki skrawaniem mierzonej w setnych częściach milimetra i każde z nich może po cichu cofnąć dobre gniazdo, jeśli wykracza poza tolerancję.
Guma należy do tej samej rozmowy. Gumy postojowe i podkładki gumowe do maszyn budowlanych wyglądają jak przedmioty niskiego ryzyka, jednak podkładka o niewłaściwej twardości lub element o złym zestawie kompresji zmienia siłę widzianą przez czoło siedziska za nią. Kiedy zawór przecieka sporadycznie, gniazdo jest często ostatnią częścią, która ulega awarii i pierwszą, którą obwinia się.
 Tłok suszarki Tłok suszarki jest kluczowym elementem układu suszarki, używanym głównie do regulowania i kontrolowania przepływu powietrza lub płynu podczas procesu suszenia. Zwykle jest to instalacja... Zobacz produkt →
Producenci tacy jak Yuyao Zhedong Automotive Parts Factory, działająca pod nazwą ZEAST Autoparts, zbudowali swoją pozycję dostawców dokładnie w oparciu o tę mieszankę: seryjną produkcję gniazd zaworów hamulcowych od września 1988 roku w Yuyao w stanie Zhejiang, wspieraną przez wewnętrzne centrum produkcji form oraz warsztaty sprzętu komputerowego, gumy i klejów. Firma twierdzi, że od początku XXI wieku posiada certyfikaty GB/T19001-2000idt i ISO9001:2000, zaopatruje klientów, w tym FAW, China Second Automobile, Wanxiang Group i kilku regionalnych producentów zaworów i hamulców, a także eksportuje do ponad 30 krajów. Opublikowane dane dotyczące wydajności nie są identyczne – jedna strona podaje ponad 5 milionów zestawów gniazd zaworowych rocznie, podczas gdy panel danych firmy pokazuje 10 000 000 – i oba są oświadczeniami firmy, a nie zweryfikowanymi liczbami.
W przypadku pracy silnika lista kontrolna jest krótka: przed przystąpieniem do cięcia czegokolwiek sprawdź prowadnicę, utrzymuj bicie w pobliżu 0,025 mm, trzymaj opaskę stykową w zasięgu konstruktora silnika i usuwaj jak najmniej materiału. W przypadku każdego, kto zaopatruje się w siedzenia w dużych ilościach, lista kontrolna przechodzi na dostawcę — gatunek materiału ze sprawdzoną twardością na gorąco, tolerancje kąta i szerokości uzgodnione na piśmie, bicie potwierdzone przez kontrolę, a nie obietnicę, oraz możliwość śledzenia partii, dzięki czemu można uwzględnić pojedynczą wadliwą partię. Gniazdo zaworu to niewielka część o nadmiernym wpływie na koszt gwarancji i zasługuje na takie określenie.
Z E A S T
Wiadomości i informacje
